

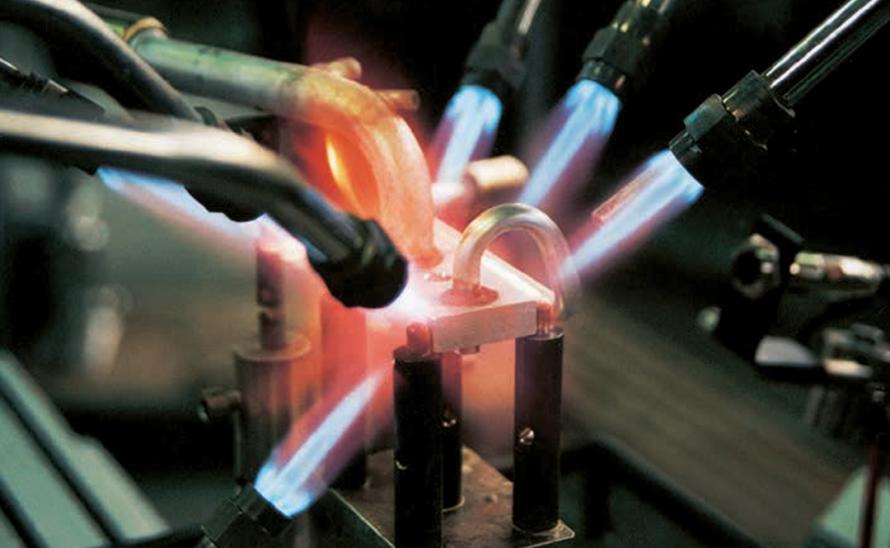
MFC如何破解火焰钎焊的“烧穿”与“漏焊”难题?
来源:Schalod( 夏罗登)
发布时间:2025-12-03
在制冷、汽车、五金制造领域,火焰钎焊堪称“咽喉工序”,铜管接头、铝制散热器的焊接质量,直接决定产品是否会出现泄漏、失效等致命问题。但国内火焰钎焊工艺的平均不合格率常年徘徊在5%-8%,其中80%以上的问题,都指向一个核心症结:燃气与助燃气体的流量失控。传统方式主要依靠操作师傅的经验,不同师傅操作结果不一,质量的一致性难保证,而MFC(气体质量流量控制器)的出现,为这个行业痛点提供了精准解法。
破局法--双路MFC联动,给火焰“装个导航仪”
方案的核心逻辑:用两台专用MFC分别管控甲烷与氧气的流量,通过动态配比优化,让火焰温度始终稳定在钎焊所需的最佳区间。其核心配置与技术支撑,完全针对复杂工况定制:
控制对象 |
MFC型号 |
流量范围 |
甲烷(燃气) |
MFCW-N系列 |
20slm-200slm |
氧气(助燃气) |
MFCW-N系列 |
200slm-2000slm |
技术团队根据不同规格铜管的钎焊需求,预设了多套最佳配比参数,无需再凭经验调节,只需根据生产任务一键调取,彻底杜绝了人为误差。同时,系统会实时采集两路气体的流量数据,一旦偏差超过0.3% FS,立即自动报警并切断气源,从源头避免缺陷产品产生。
不止制冷:夏罗登MFC的全场景适配力
事实上,夏罗登MFC在火焰钎焊领域的价值,远不止于制冷管路。其模块化设计的特性,让它能轻松适配不同行业的需求:
在汽车散热器钎焊中,它精准控制燃气与助燃气的流量,确保铝制散热管与接头的牢固连接,适配发动机舱的高温工作环境;在五金卫浴生产中,0-1 SLM的微流量控制能力,完美匹配黄铜小接头的钎焊需求,避免过烧导致的外观缺陷;在航空零部件制造中,±0.5% FS的超高精度,更是满足了钛合金材料对火焰稳定性的严苛要求。
从阀芯材质、流量量程到通讯协议,能根据气体类型、工艺需求进行定制,彻底打破了传统流量控制器“一刀切”的局限,成为火焰钎焊工艺升级的“万能搭档”。
资讯热榜 换一批
- 1 全网首拆!深度拆小米YU7四合一域控模块——深度分析英伟达Thor智驾域控
- 2 一文读懂晶圆Mapping:半导体产线的核心感知环节
- 3 国产MEMS IMU势力崛起:盘点10家核心企业
- 4 1341亿新高!2026年MLCC市场规模、应用结构、国产替代全解读
- 5 劳恩QSD系列安全门锁,高可靠性、强适应性
- 6 鑫雁(GO CHIP)——国产传感控制领域芯片设计与产品应用高新技术企业
- 7 AI服务器机架供电架构解析:PSU、BBU 与 CBU 的设计逻辑及关键芯片方案
- 8 PCB零件高度差:如何实现微米级的精准把控?
- 9 深度解析:MEMS红外热电堆阵列的产业格局与未来趋势
- 10 车规级MLCC与AI服务器用MLCC市场占比简析
免责声明
- 1、本文内容版权归属原作者、原发表出处。若版权所有方对本文的引用持有异议,请联系感算商城(service@gansuan.com),我方将及时处理。
- 2、本文的引用仅供读者交流学习使用,不涉及商业目的。
- 3、本文内容仅代表作者观点,感算商城不对内容的准确性、可靠性或完整性提供明示或暗示的保证。读者阅读本文后做出的决定或行为,是基于自主意愿和独立判断做出的,请读者明确相关结果。
- 4、如需转载本方拥有版权的文章,请联系感算商城(service@gansuan.com)注明“转载原因”。未经允许私自转载感算商城将保留追究其法律责任的权利。


样品申请
-
品牌
-
申请数量个
-
商品分类
-
单价-
-
封装
-
库存
-
供应商
-
小计-
- 1.多样品申请请先加入样品清单
- 2.样品申请数量有限,超过限额可能不能获批

如果您发现商品介绍、规格参数、规格书、商品图片等信息有误或不完善,欢迎指出。
如果您发现网站内容信息有误或不完善,欢迎指出。